跳到主要内容
组装与加工

全自动热熔机 / 热压治具

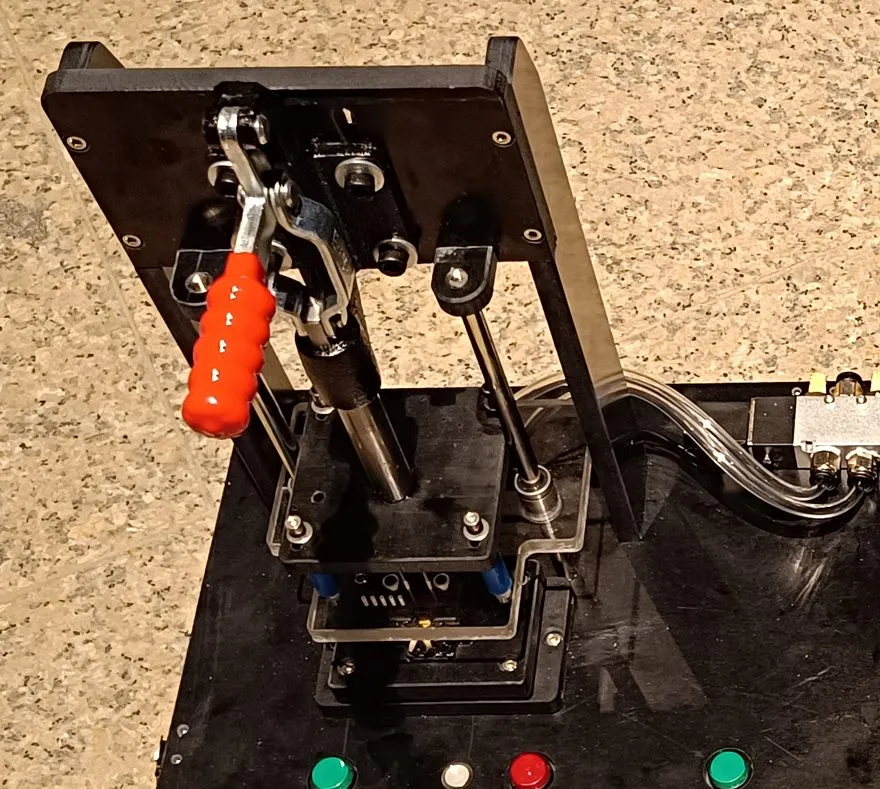
热压治具把热熔螺母、螺柱或热铆件在控温控压下压入塑胶件,拉力与扭力达标,不裂、不鼓包。按产品外形、塑胶材质与拧紧要求定制。

类型
全自动热熔机 / 热压治具
温度控制
热压头 ±3℃
压力控制
压合压力 ±0.05MPa
交期
打样 3 天,常规 5–7 天
全自动热熔机 / 热压治具 产品图
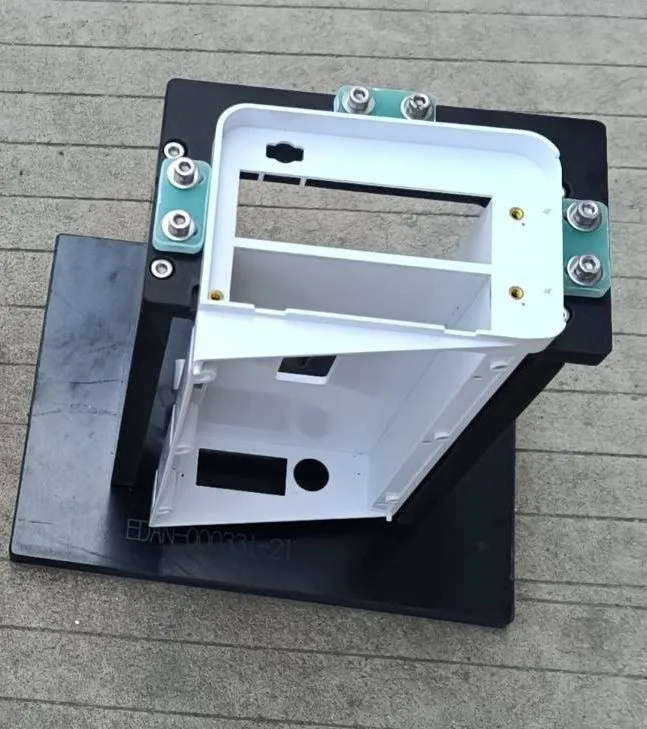
热熔热压治具支架结构

QUICK ANSWER

热压治具把热熔螺母、螺柱或热铆件在控温控压下压入塑胶件,拉力与扭力达标,不裂、不鼓包。按产品外形、塑胶材质与拧紧要求定制。

  • 温控 ±5 ℃:电热模组 + 温控表,温度可视可复现
  • 压力可调:下压力与行程按塑胶材质设定
  • 防粘压头:压头防粘处理,不拉丝、不粘料

以上为选型要点,最终参数以方案确认为准。

PRODUCT OVERVIEW

产品概述

热压治具把热熔螺母、螺柱或热铆件在控温控压下压入塑胶件,拉力与扭力达标,不裂、不鼓包。按产品外形、塑胶材质与拧紧要求定制。

设计逻辑

电热模组 + 温控表

电热模组配温控表实时控温,温度到值才允许下压,超温自动断开,不过火。

防粘涂层压头

压头防粘涂层处理,热熔过程不拉丝、不粘料,螺母植入后表面干净。

压力行程可调

下压力与压入行程按塑胶材质设定,PA / ABS / PC 各有参数,不裂不鼓包。

产品仿形定位

产品按仿形定位块入位,热熔孔位与压头对正,装夹位置唯一不偏。

安全防护

高温区隔热防护 + 双手启动,防烫伤、防误触,过产线安全审。

材质对照

对比项电热铜头压头钛合金压头不锈钢压头
导热性最好,升温快中中
防粘性需涂层处理天然不粘,最优需涂层处理
耐磨寿命中(可修磨)长长
适用场景常规热熔、螺母植入高节拍量产重载、腐蚀工况
成本低高中

材质参数为行业常见范围与样板数据,具体以板型、炉温曲线与方案确认为准。

可选方案

  • 台式热压机:工位级标准单元:放件、下压、取件三步,小批量与试产首选。
  • 螺母植入治具:热熔螺母 / 螺柱专用:送料定位 + 控温压入,拉力扭力稳定达标。
  • 热铆治具:塑胶件热铆专用:仿形压头按柱子阵列定制,铆点饱满不开裂。
  • 伺服热压机:压力与行程数字化可编程,多产品共线时一键调用参数,换型不过夜。

STRUCTURE & PROCESS

结构与工艺亮点

  • 01 温控 ±5 ℃:电热模组 + 温控表,温度可视可复现
  • 02 压力可调:下压力与行程按塑胶材质设定
  • 03 防粘压头:压头防粘处理,不拉丝、不粘料
  • 04 换型快:仿形定位块快换,一机多产品

DESIGN LOGIC

设计逻辑

  • 01

    电热模组 + 温控表

    电热模组配温控表实时控温,温度到值才允许下压,超温自动断开,不过火。

  • 02

    防粘涂层压头

    压头防粘涂层处理,热熔过程不拉丝、不粘料,螺母植入后表面干净。

  • 03

    压力行程可调

    下压力与压入行程按塑胶材质设定,PA / ABS / PC 各有参数,不裂不鼓包。

  • 04

    产品仿形定位

    产品按仿形定位块入位,热熔孔位与压头对正,装夹位置唯一不偏。

  • 05

    安全防护

    高温区隔热防护 + 双手启动,防烫伤、防误触,过产线安全审。

TECHNICAL SPECS

技术参数

基本参数

类型
全自动热熔机 / 热压治具
温度控制
热压头 ±3℃
压力控制
压合压力 ±0.05MPa
交期
打样 3 天,常规 5–7 天
起订量
1 件起订

以上参数为行业常见参考值,最终以方案确认为准。

OPTIONS

可选配置与定制项

  • 台式热压机
  • 螺母植入治具
  • 热铆治具
  • 伺服热压机

APPLICATIONS

应用行业与场景

  • 热熔埋钉
  • 壳体热压贴合
  • 塑料件组装
  • 新能源结构件
HOW WE WORK

从发资料到交付的 4 个步骤

每一步都有明确的输入与确认点:先评审、再打样、验证通过后量产,避免返工与交期失控。

  1. 01

    发资料

    图纸 / PCB 文件 / BOM / 样机照片,微信或邮箱均可。

  2. 02

    工程师出方案

    结构设计 + DFM 评审 + 报价单,24 小时内回复。

  3. 03

    打样验证

    急件 3 天出样,可装机、过炉、上测试现场验证。

  4. 04

    量产交付

    常规 5–7 天起批量交付,全程留档,返修当天响应。

FAQ

全自动热熔机 / 热压治具常见问题

关于该产品的可制造性、交期与维护问题。

01 热熔后螺母拉不脱,关键在哪?

三件事:温度、压力、时间。塑胶没熔透会假植,温度过高会鼓包开裂。我们按你的塑胶材质(PA / ABS / PC)与螺母规格设定参数,出厂前做拉力与扭力验证,附实测数据交付。

02 温度控制精度能到多少?

温控表控温精度 ±5 ℃,到温才允许下压。对温度更敏感的工艺(如薄壁件、光学件附近),可以上伺服热压机,压力与行程数字化设定,工艺窗口更窄也能稳。

03 一个产品做一套治具,换型怎么办?

治具本体通用化、产品接触部分模块化:仿形定位块与压头按产品定制,换型只换模块,本体与机构沿用,换型时间与成本都大幅下降。多产品共线更推荐伺服热压机,参数一键调用。

04 打样需要提供什么?多久出样?

提供产品图纸或实物 + 热熔件规格(螺母型号 / 铆柱尺寸)+ 拉力扭力要求。有实物最好,我们实测后出仿形与温控参数方案。常规 3 天出样,加急可谈。

05 气动工装需要多大压力的气源?

常规使用 0.4–0.6MPa 洁净干燥气源;具体压力与流量按气缸规格和压合面积计算,在方案确认时给出。

REQUEST A QUOTE

获取全自动热熔机 / 热压治具报价

提交需求后,我们会在 24 小时内给出方案与报价方向。资料不全也没关系,我们会先和您确认关键条件。

电话: 136-3192-3300

微信:13631923300

邮箱:kbgan@163.com

地址:广东省惠州市惠城区龙湖大道长城工业园B栋

技术信息(选填,补充后方案更准确)

Gerber、BOM 等文件可在沟通后通过邮箱或微信发送。

24 小时内响应方案与报价

电话 获取报价

WECHAT

微信咨询

企业微信二维码

微信号:13631923300

24 小时内响应方案与报价

或致电 136-3192-3300