跳到主要内容
焊接制程治具

波峰焊过炉治具(合成石载具)

过炉载具解决波峰焊时的引脚连锡、元件浮高虚焊与板装不平问题。按你的 PCB 尺寸、炉口轨道与板型结构定制,材质以合成石与玻纤板为主,直接对应炉后不良的成因。

适用工艺
波峰焊 / 选择性焊锡
材质
合成石 / 玻纤板 / 电木
设备加工精度
±0.05mm
交期
打样 3 天,量产 7 天起
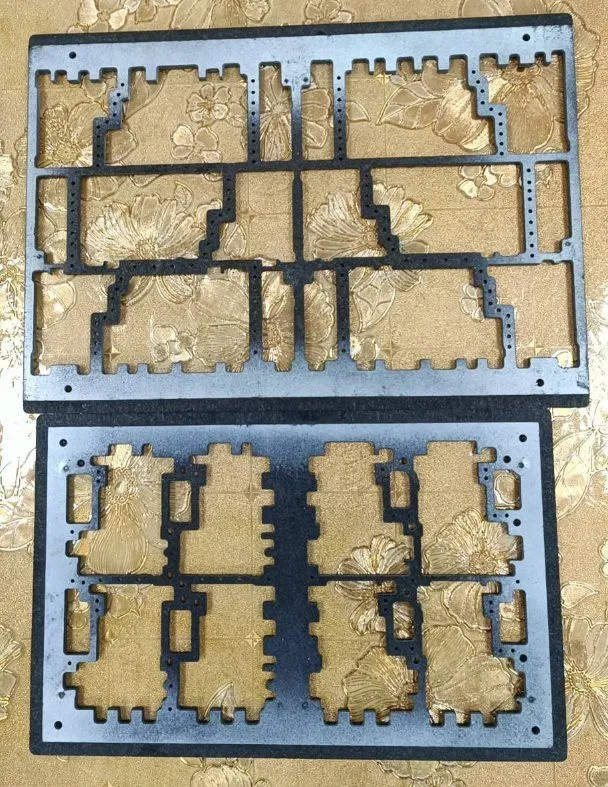
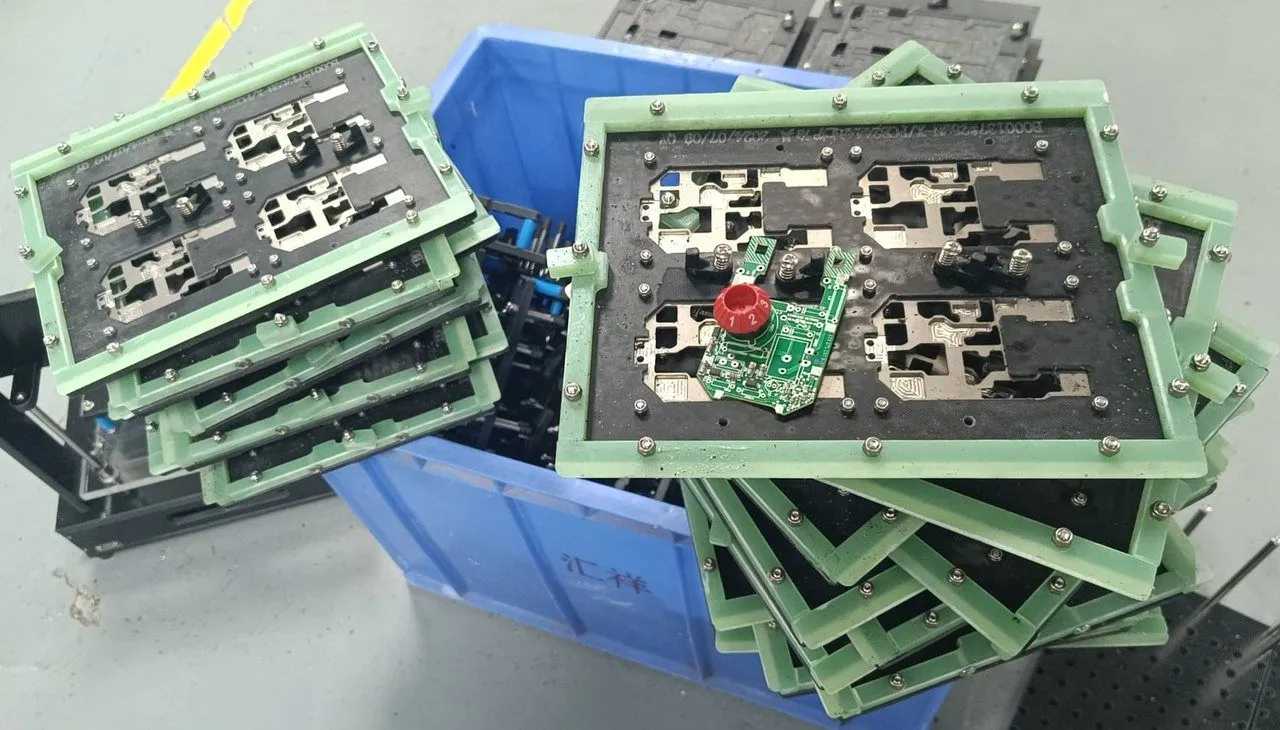
波峰焊过炉治具(合成石载具) 产品图
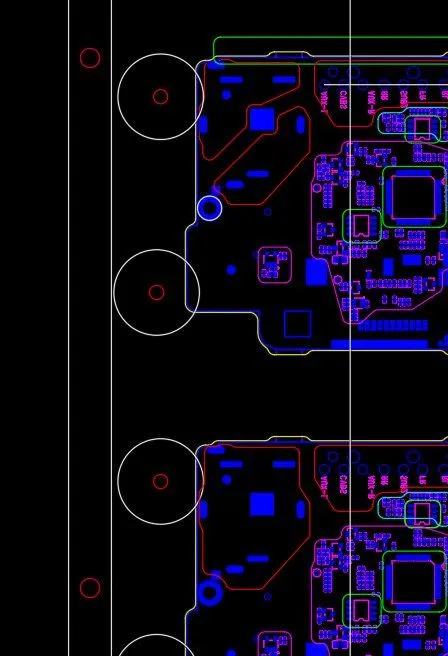
IC 密集引脚区开窗避让示意
插座避位大于 1.2 倍示意
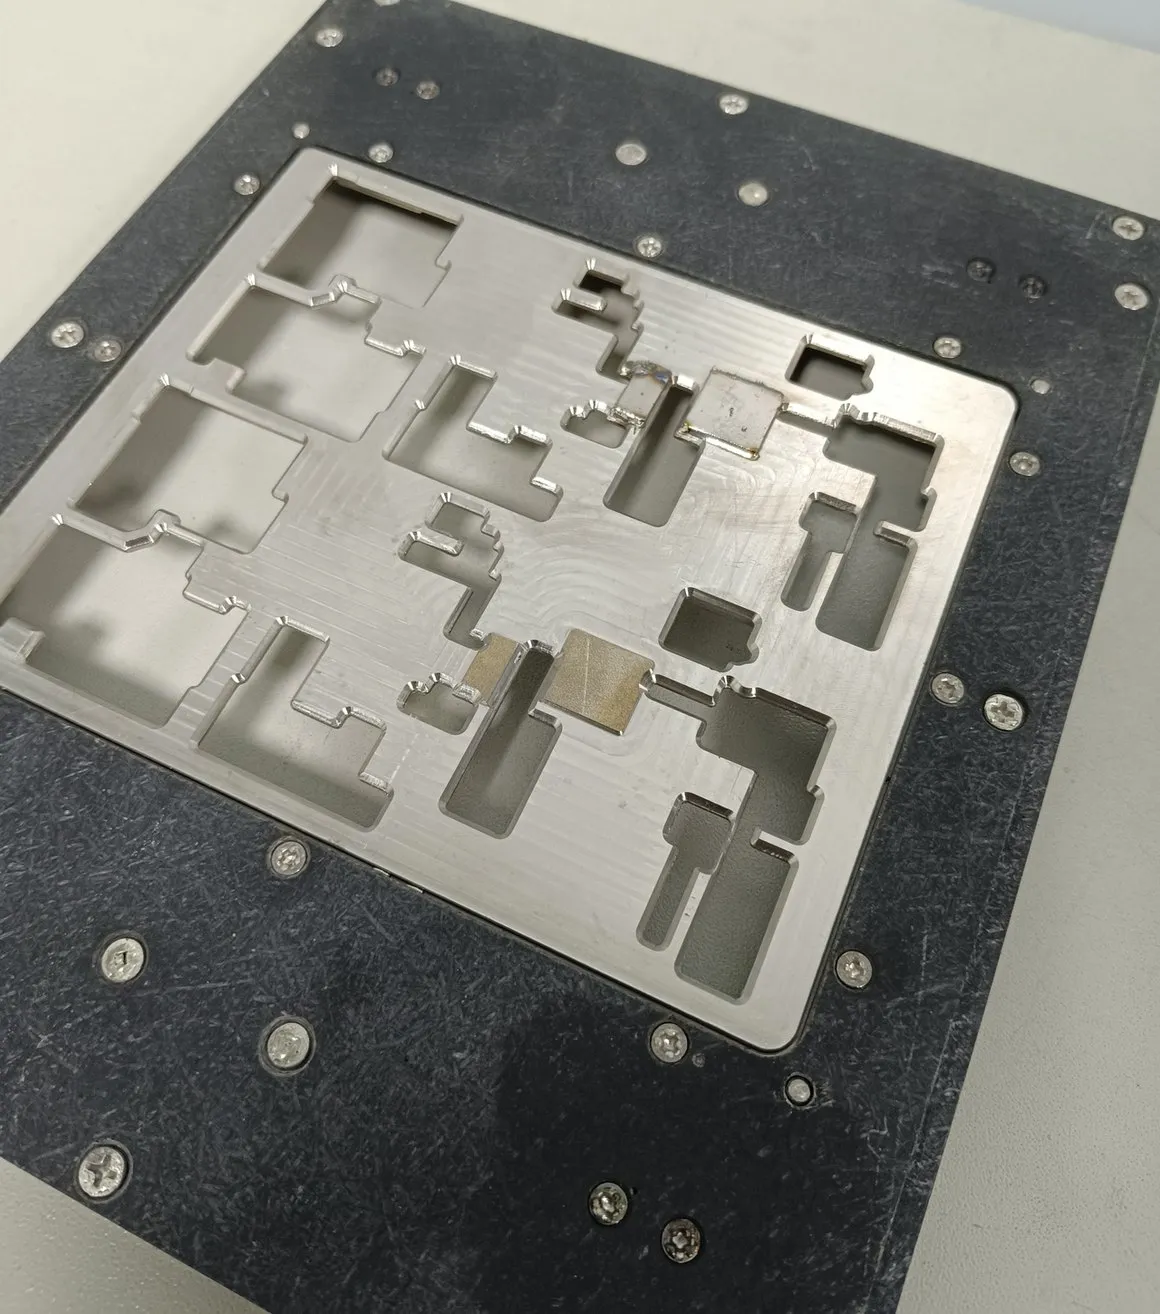
波峰焊载具开窗细节

QUICK ANSWER

过炉载具解决波峰焊时的引脚连锡、元件浮高虚焊与板装不平问题。按你的 PCB 尺寸、炉口轨道与板型结构定制,材质以合成石与玻纤板为主,直接对应炉后不良的成因。

  • 6 处关键设计:每一处都对应一个炉后问题,不是装饰
  • 材质可选:合成石 / 玻纤板 / 电木,耐温 240~300℃
  • 工程师 1 对 1:按你的板型与工艺要求落实,不经销售传话

以上为选型要点,最终参数以方案确认为准。

PRODUCT OVERVIEW

产品概述

过炉载具解决波峰焊时的引脚连锡、元件浮高虚焊与板装不平问题。按你的 PCB 尺寸、炉口轨道与板型结构定制,材质以合成石与玻纤板为主,直接对应炉后不良的成因。

设计逻辑

开窗 25° 倒角

引脚焊接区精准开窗让锡波接触焊盘;窗缘 25° 倒角引导锡流回落,减少锡渣挂壁与桥接隐患。

挡锡条

在开窗与非焊接区交界设置挡锡结构,阻止锡波上爬污染贴片元件与金手指区域。

定位销 + 压扣

定位销锁定 PCB 孔位防过炉偏移;压扣压住薄板边缘,抑制高温翘曲。

防浮高压棒

针对变压器、大电解等重型元件加高弹性压棒,对抗锡波冲击,从源头消除浮高虚焊。

导流槽

载具底面开导流槽,让助焊剂残留与锡渣顺畅排出,延长保养周期、减少板面污染。

轨道边凹槽

两侧预留产线轨道 / 治具边匹配结构,兼容不同波峰焊机台,进出板顺畅不卡板。

材质对照

对比项合成石载具(推荐量产)玻纤板载具(FR-4)电木载具
典型耐温长期 260 ℃、短时 300 ℃约 240 ℃,注意使用次数耐温低,不建议过波峰焊高温段
使用寿命按样板寿命记录(样板数据)约 5,000~1 万炉次,易吸湿变形短,多用于手插 / 测试类
适用场景长期量产、高要求、多次过炉试产、小批量、预算敏感非高温制程的定位 / 支撑
单炉成本低(均摊到寿命内)中高(换得勤)—
加工方式CNC 精雕,±0.05 mmCNC / 激光切割CNC / 模具

材质参数为行业常见范围与样板数据,具体以板型、炉温曲线与方案确认为准。

可选方案

  • 标准合成石载具:通用插件板过锡方案,开窗 + 挡锡 + 定位三件套,交期与性价比最均衡。
  • 下沉式载具:元件面下沉设计 + 防浮压棒,适合变压器、继电器等重元件板与二次过炉。
  • 玻纤板经济载具:试产与小批量首选,成本低、交付快;寿命需求低时综合成本更划算。
  • 拼板焊接载具:多连板 / 阴阳板拼板一次过锡,减少翻板与二次定位,提升炉子利用率。

STRUCTURE & PROCESS

结构与工艺亮点

  • 01 6 处关键设计:每一处都对应一个炉后问题,不是装饰
  • 02 材质可选:合成石 / 玻纤板 / 电木,耐温 240~300℃
  • 03 工程师 1 对 1:按你的板型与工艺要求落实,不经销售传话
  • 04 常规 3 天出样:有图纸逐层核对,无图纸可代为测量建模

DESIGN LOGIC

设计逻辑

  • 01

    开窗 25° 倒角

    引脚焊接区精准开窗让锡波接触焊盘;窗缘 25° 倒角引导锡流回落,减少锡渣挂壁与桥接隐患。

  • 02

    挡锡条

    在开窗与非焊接区交界设置挡锡结构,阻止锡波上爬污染贴片元件与金手指区域。

  • 03

    定位销 + 压扣

    定位销锁定 PCB 孔位防过炉偏移;压扣压住薄板边缘,抑制高温翘曲。

  • 04

    防浮高压棒

    针对变压器、大电解等重型元件加高弹性压棒,对抗锡波冲击,从源头消除浮高虚焊。

  • 05

    导流槽

    载具底面开导流槽,让助焊剂残留与锡渣顺畅排出,延长保养周期、减少板面污染。

  • 06

    轨道边凹槽

    两侧预留产线轨道 / 治具边匹配结构,兼容不同波峰焊机台,进出板顺畅不卡板。

TECHNICAL SPECS

技术参数

基本参数

适用工艺
波峰焊 / 选择性焊锡
材质
合成石 / 玻纤板 / 电木
设备加工精度
±0.05mm
交期
打样 3 天,量产 7 天起
起订量
1 件起订

以上参数为行业常见参考值,最终以方案确认为准。

OPTIONS

可选配置与定制项

  • 标准合成石载具
  • 下沉式载具
  • 玻纤板经济载具
  • 拼板焊接载具

APPLICATIONS

应用行业与场景

  • 插件 PCBA
  • 电源板
  • BMS 板
  • 继电器板
HOW WE WORK

从发资料到交付的 4 个步骤

每一步都有明确的输入与确认点:先评审、再打样、验证通过后量产,避免返工与交期失控。

  1. 01

    发资料

    图纸 / PCB 文件 / BOM / 样机照片,微信或邮箱均可。

  2. 02

    工程师出方案

    结构设计 + DFM 评审 + 报价单,24 小时内回复。

  3. 03

    打样验证

    急件 3 天出样,可装机、过炉、上测试现场验证。

  4. 04

    量产交付

    常规 5–7 天起批量交付,全程留档,返修当天响应。

FAQ

波峰焊过炉治具(合成石载具)常见问题

关于该产品的可制造性、交期与维护问题。

01 合成石和玻纤板过炉治具,到底怎么选?

看两件事:① 是不是长期量产返单;② 炉温与过炉次数。长期量产、多次过炉、对变形敏感 → 合成石(寿命长,算「每炉成本」反而低);试产、小批量、预算紧 → 玻纤板。拿不准就把板型和产量发我们,直接给你算两套账对比。

02 引脚连锡 20% 以上,治具真能改善吗?

能,但要看连锡发生在哪。若是波峰焊窗口内引脚间距过密导致的桥接,治具开窗避让 + 挡锡条 + 脱锡优化能显著下降;我们一个 BMS 客户连锡率明显下降。当然,若是焊盘设计本身的问题,我们也会在 DFM 阶段如实告诉你——不合适的不硬接。

03 大变压器总是浮高虚焊,怎么治?

浮高的本质是元件自重 + 锡波冲击力把元件顶起。治法是「压」:重元件区加弹性压棒 / 压扣,必要时做元件下沉位设计。样板案例里浮高不良明显下降,就是这个思路。

04 打样需要提供什么资料?多久能出样?

有图纸最好(外形层 + 钻孔层 + 焊盘层,我们逐层核对开窗避位);没有图纸,提供 PCB 实物或清晰尺寸图也行,我们可代为测量建模。常规 3 天出样,加急可谈。

05 合成石和玻纤板过炉治具怎么选?

长期量产、多次过炉、对变形敏感选合成石;试产、小批量、预算敏感选玻纤板。按每炉成本而不是单价比较更准确。

REQUEST A QUOTE

获取波峰焊过炉治具(合成石载具)报价

提交需求后,我们会在 24 小时内给出方案与报价方向。资料不全也没关系,我们会先和您确认关键条件。

电话: 136-3192-3300

微信:13631923300

邮箱:kbgan@163.com

地址:广东省惠州市惠城区龙湖大道长城工业园B栋

技术信息(选填,补充后方案更准确)

Gerber、BOM 等文件可在沟通后通过邮箱或微信发送。

24 小时内响应方案与报价

电话 获取报价

WECHAT

微信咨询

企业微信二维码

微信号:13631923300

24 小时内响应方案与报价

或致电 136-3192-3300