QUICK ANSWER
以上为选型要点,最终参数以方案确认为准。
PRODUCT OVERVIEW
产品概述
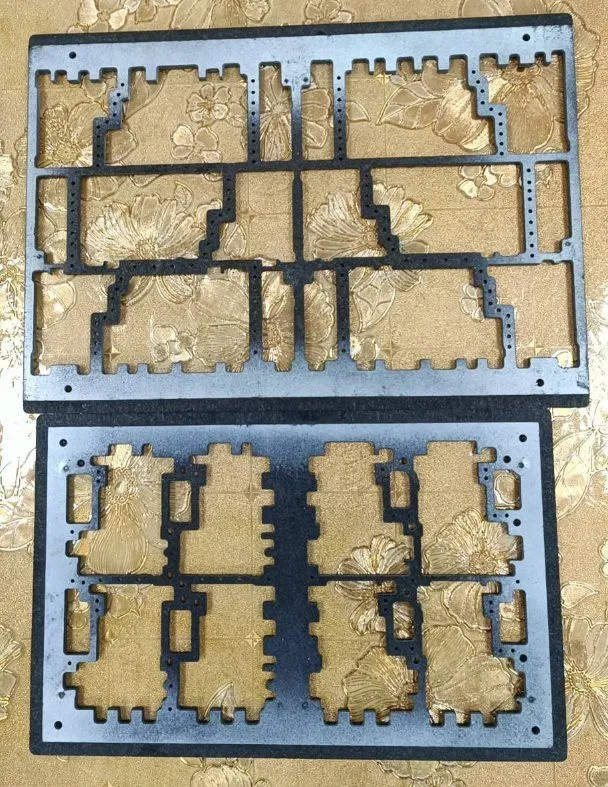
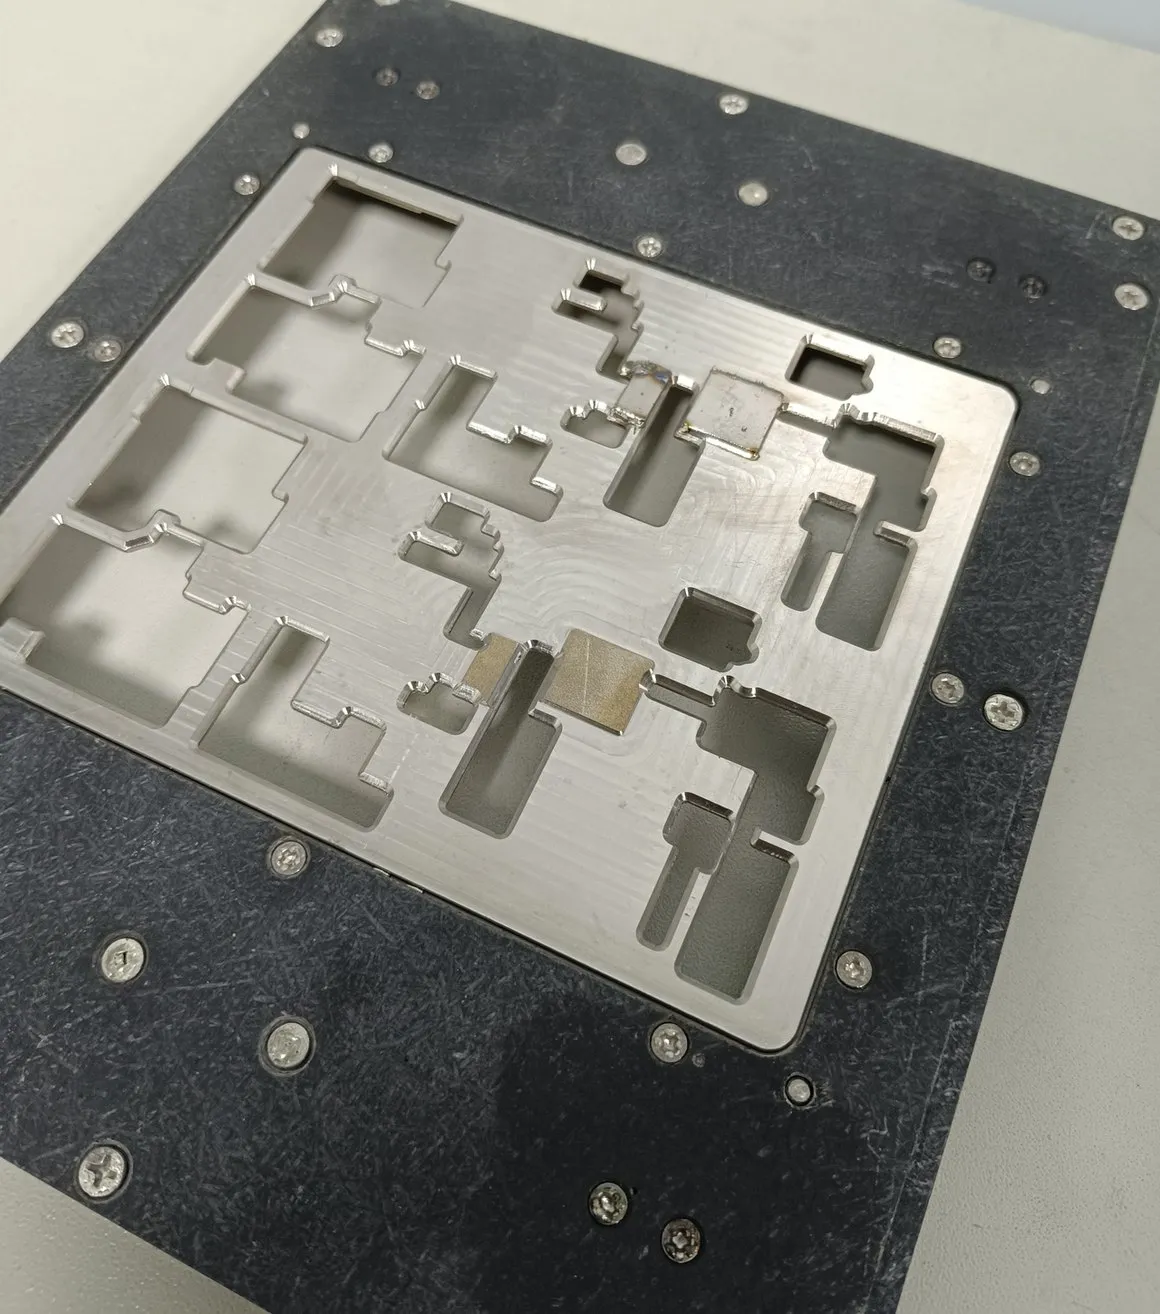
回流焊载具解决 SMT 过炉时的薄板下垂、元件位移、屏蔽盖变形与炉后虚焊问题。按你的板尺寸、炉膛温区与链宽定制,材质以合成石与铝合金框架为主,直接对应炉后不良的成因。
设计逻辑
支撑柱按板型布置
支撑柱按 PCB 背面元件分布避位布置,抑制薄板过炉下垂,避免虚焊与连锡。
屏蔽盖压条
屏蔽罩区域加弹性压条,过炉与炉冷过程中罩体不翘起、不错位,避免虚焊与溢锡。
下沉量 0.3~0.5 mm
载具底板下沉让焊盘更贴近锡面,浸润角改善,对 0201、BGA 边角焊点收益明显。
拼板 V 型槽定位
拼板过炉用 V 型槽与定位边双重限位,分板张力释放后单板不位移、不甩件。
链边导向结构
两侧按回流焊链宽做导向与防摆结构,板进炉膛不摆不卡,炉口方向一目了然。
材质对照
| 对比项 | 合成石载具(推荐量产) | 铝合金框架载具 | 玻纤板载具(FR-4) |
|---|---|---|---|
| 典型耐温 | 长期 260 ℃、短时 300 ℃ | 长期 260 ℃(配隔热层) | 约 240 ℃,注意使用次数 |
| 结构特点 | 一体精雕、不变形 | 轻量化、可快换板位 | 成本低、加工快 |
| 适用场景 | 长期量产、多次过炉 | 频繁换型、多品种小批 | 试产、小批量、预算敏感 |
| 单炉成本 | 低(均摊到寿命内) | 中(换板位即可换型) | 中高(换得勤) |
| 加工方式 | CNC 精雕,±0.05 mm | CNC 精雕 + 标准铝材 | CNC / 激光切割 |
材质参数为行业常见范围与样板数据,具体以板型、炉温曲线与方案确认为准。
可选方案
- 标准单板载具:通用单板过炉方案:支撑 + 压条 + 定位三件套,交期与性价比最均衡。
- 拼板连板载具:多连板 / 阴阳板拼板一次过炉,减少翻板与二次定位,提升炉子利用率。
- 屏蔽盖压合载具:带屏蔽罩产品的专用载具,压条按罩体高度定制,过炉不翘不移位。
- 双面回流载具:双面贴装产品的过炉支撑,第二面焊接时托住已焊元件,防碰伤脱落。
STRUCTURE & PROCESS
结构与工艺亮点
DESIGN LOGIC
设计逻辑
TECHNICAL SPECS
技术参数
以上参数为行业常见参考值,最终以方案确认为准。
OPTIONS
可选配置与定制项
APPLICATIONS
应用行业与场景
HOW WE WORK
从发资料到交付的 4 个步骤
RELATED PRODUCTS
相关产品
FAQ
SMT 贴片过炉治具(回流焊载具)常见问题
REQUEST A QUOTE