跳到主要内容
组装与加工

气动工装 / 保压 / 锁螺丝治具

气动治具用气缸替代手工压合与锁附,动作一致、压力可调、节拍稳定,避免工人疲劳导致的质量波动。按产品外形、工艺参数与产线节拍定制。

类型
气动压合 / 保压 / 锁螺丝
驱动方式
气缸
气源要求
0.4–0.6MPa 洁净干燥气源
设备加工精度
±0.05mm
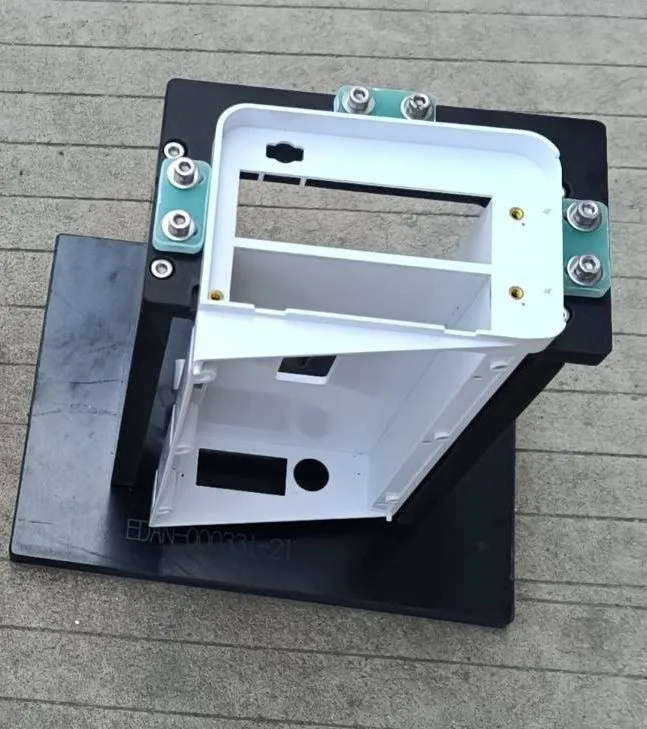
气动工装 / 保压 / 锁螺丝治具 产品图
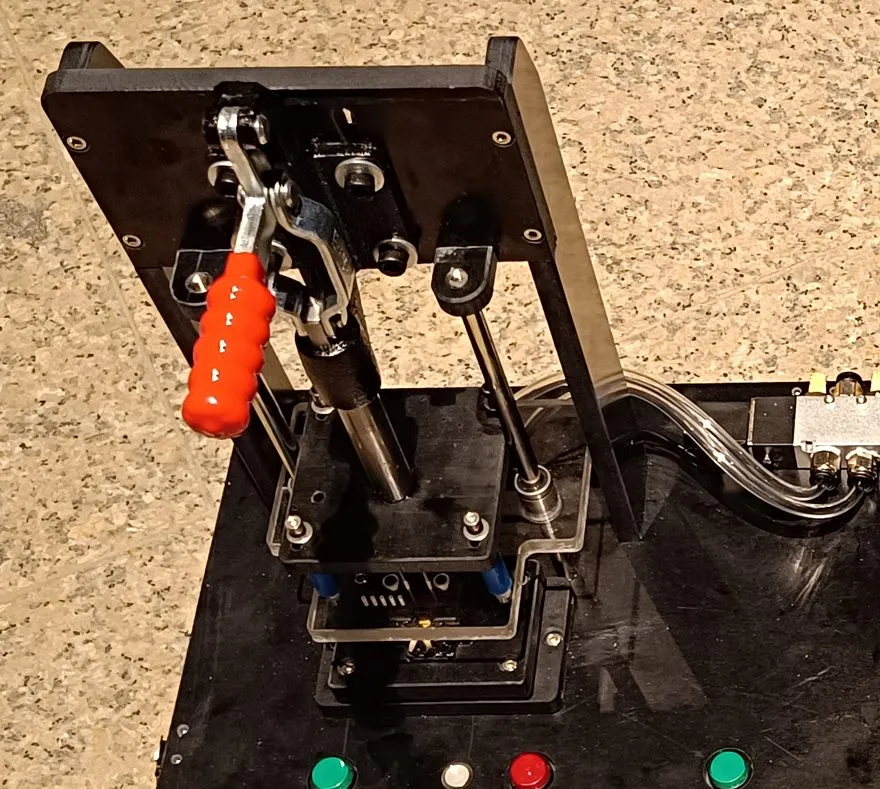
气动夹具压合结构

QUICK ANSWER

气动治具用气缸替代手工压合与锁附,动作一致、压力可调、节拍稳定,避免工人疲劳导致的质量波动。按产品外形、工艺参数与产线节拍定制。

  • 压力可调:调压阀可视,压合力按工艺设定
  • 动作一致:气缸行程硬限位,不靠手感
  • 安全标配:双手启动 + 防夹结构,过安全审

以上为选型要点,最终参数以方案确认为准。

PRODUCT OVERVIEW

产品概述

气动治具用气缸替代手工压合与锁附,动作一致、压力可调、节拍稳定,避免工人疲劳导致的质量波动。按产品外形、工艺参数与产线节拍定制。

设计逻辑

气缸 + 调压阀

气缸配调压阀与压力表,压合力按工艺参数设定可复现,换产品只调阀不换治具。

导向柱防压偏

压头走导向柱,垂直度长期稳定,压合不偏不斜,产品不蹭伤、不变形。

保压计时

点胶、贴合的保压工位配计时器,到位即停,节拍与固化要求两不误。

锁螺丝导向套

电批下压导向套定位螺丝孔位,防滑牙、防浮锁,批头更换不反复对位。

双手启动 + 防夹

双手按钮同步启动 + 防夹手结构,动作信号互锁,过产线安全审不返工。

材质对照

对比项铝合金框架(主流)钢制框架电木治具
强度 / 重量轻且够用,单人可搬最重,适合重压工况轻,适合轻压
加工方式CNC 精雕 + 标准件CNC + 焊接CNC / 模具
改造扩展易加附件与传感器适合加装重型机构扩展性有限
适用场景量产线压合、锁附重压、大件压装试产线、预算敏感
成本中高低

材质参数为行业常见范围与样板数据,具体以板型、炉温曲线与方案确认为准。

可选方案

  • 保压治具:点胶 / 贴合工位的定时保压单元,压力与时长双可控,固化一致。
  • 锁螺丝治具:电批导向 + 浮锁补偿,多轴可扩展,螺丝数量与扭力按工艺设定。
  • 压合治具:通用气缸压合单元:仿形压头 + 行程限位,压装件不偏不伤。
  • 热压保压一体:加热压头 + 保压计时一体,热熔与固化在同一工位完成,减少搬运。

STRUCTURE & PROCESS

结构与工艺亮点

  • 01 压力可调:调压阀可视,压合力按工艺设定
  • 02 动作一致:气缸行程硬限位,不靠手感
  • 03 安全标配:双手启动 + 防夹结构,过安全审
  • 04 3 天出样:提供产品图纸或实物即可启动

DESIGN LOGIC

设计逻辑

  • 01

    气缸 + 调压阀

    气缸配调压阀与压力表,压合力按工艺参数设定可复现,换产品只调阀不换治具。

  • 02

    导向柱防压偏

    压头走导向柱,垂直度长期稳定,压合不偏不斜,产品不蹭伤、不变形。

  • 03

    保压计时

    点胶、贴合的保压工位配计时器,到位即停,节拍与固化要求两不误。

  • 04

    锁螺丝导向套

    电批下压导向套定位螺丝孔位,防滑牙、防浮锁,批头更换不反复对位。

  • 05

    双手启动 + 防夹

    双手按钮同步启动 + 防夹手结构,动作信号互锁,过产线安全审不返工。

TECHNICAL SPECS

技术参数

基本参数

类型
气动压合 / 保压 / 锁螺丝
驱动方式
气缸
气源要求
0.4–0.6MPa 洁净干燥气源
设备加工精度
±0.05mm
交期
打样 3 天,常规 5–7 天

以上参数为行业常见参考值,最终以方案确认为准。

OPTIONS

可选配置与定制项

  • 保压治具
  • 锁螺丝治具
  • 压合治具
  • 热压保压一体

APPLICATIONS

应用行业与场景

  • 汽车电子装配
  • 电源产品压合
  • 消费电子组装
  • 锁付工位
HOW WE WORK

从发资料到交付的 4 个步骤

每一步都有明确的输入与确认点:先评审、再打样、验证通过后量产,避免返工与交期失控。

  1. 01

    发资料

    图纸 / PCB 文件 / BOM / 样机照片,微信或邮箱均可。

  2. 02

    工程师出方案

    结构设计 + DFM 评审 + 报价单,24 小时内回复。

  3. 03

    打样验证

    急件 3 天出样,可装机、过炉、上测试现场验证。

  4. 04

    量产交付

    常规 5–7 天起批量交付,全程留档,返修当天响应。

FAQ

气动工装 / 保压 / 锁螺丝治具常见问题

关于该产品的可制造性、交期与维护问题。

01 上气动治具对产线有什么要求?

两条:稳定的工厂气源(一般 0.4~0.6 MPa 即可)与双手操作位。气压不稳会影响压合力一致性,我们会配调压阀与压力表做可视补偿;气源条件你先确认,我们来配。

02 气动治具能提升多少节拍?

幅度取决于原工序的人工占比:手工压合、锁螺丝这类重复动作,气动化后动作一致性提升明显,节拍提升与工人疲劳缓解通常是最直接的两项收益。具体数字把你的现工序视频或节拍表发我们,我们按动作拆解估算,不空口报数。

03 安全方面怎么保证?

标配双手同步启动 + 防夹手结构 + 动作互锁——单手按钮不会触发,压合区有防夹挡板。结构设计按产线安全审的常见要求做,特殊行业规范(如汽车客户的专项要求)提前告知,我们按规范落实。

04 打样需要提供什么?多久出样?

提供产品图纸或实物 + 工艺动作描述(压什么、锁几颗、保压多久)。有实物最好,我们实测后出仿形方案。常规 3 天出样,加急可谈。

05 气动工装需要多大压力的气源?

常规使用 0.4–0.6MPa 洁净干燥气源;具体压力与流量按气缸规格和压合面积计算,在方案确认时给出。

REQUEST A QUOTE

获取气动工装 / 保压 / 锁螺丝治具报价

提交需求后,我们会在 24 小时内给出方案与报价方向。资料不全也没关系,我们会先和您确认关键条件。

电话: 136-3192-3300

微信:13631923300

邮箱:kbgan@163.com

地址:广东省惠州市惠城区龙湖大道长城工业园B栋

技术信息(选填,补充后方案更准确)

Gerber、BOM 等文件可在沟通后通过邮箱或微信发送。

24 小时内响应方案与报价

电话 获取报价

WECHAT

微信咨询

企业微信二维码

微信号:13631923300

24 小时内响应方案与报价

或致电 136-3192-3300