跳到主要内容

组装工艺 · SOLUTION

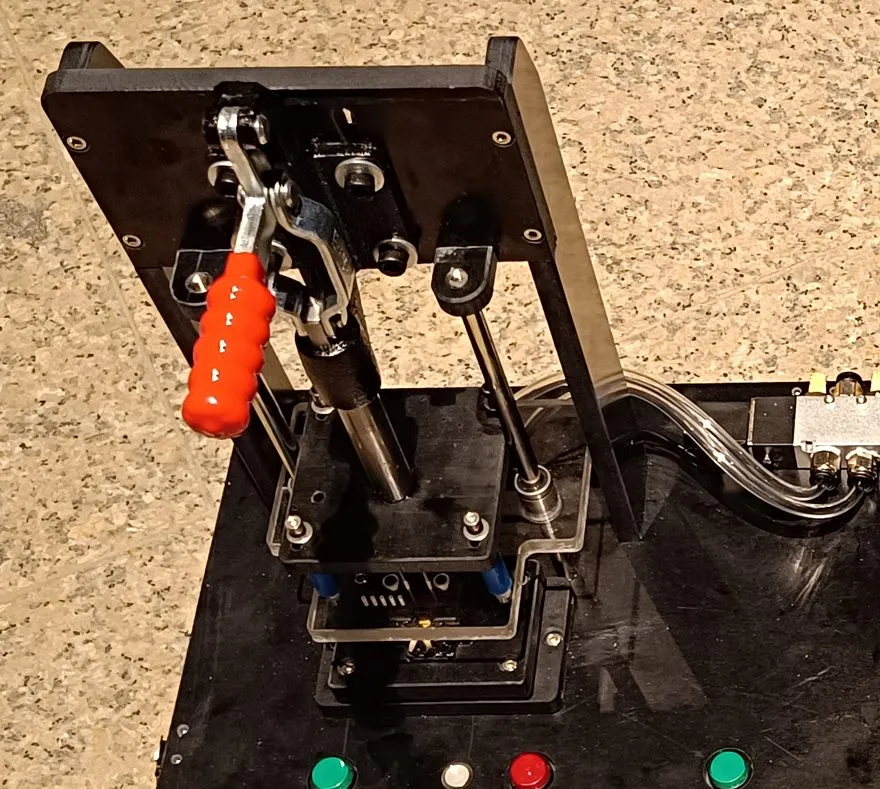
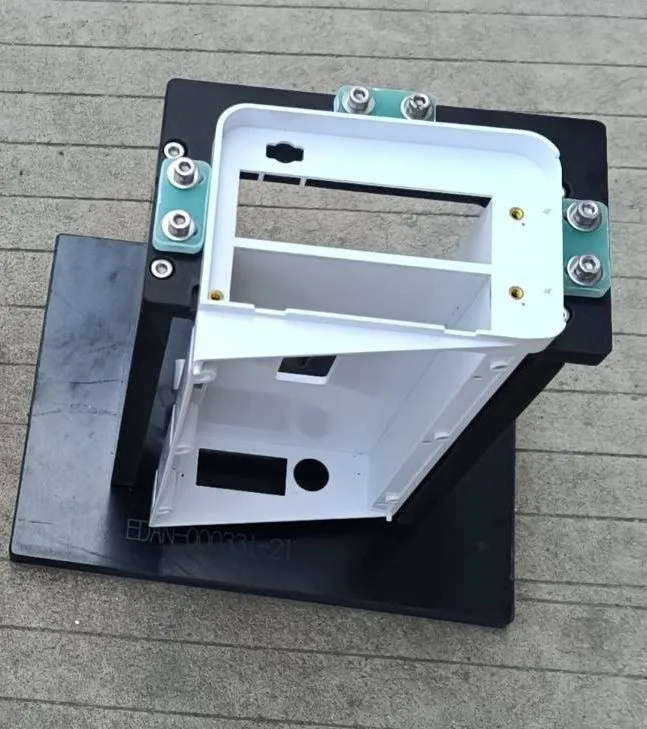
组装节拍慢、压合不稳:气动工装与热压治具

手工压合、锁螺丝力度靠手感,班次后半段不良率上升;保压时长不统一,固化效果波动。

组装节拍慢、压合不稳:气动工装与热压治具

CHALLENGES

行业常见测试挑战

  • 01 压合力与压合行程依赖手感,批次一致性差。
  • 02 锁付工位容易漏装、错装,缺少防呆。
  • 03 保压时间与热压温度没有固定参数,结果不可复现。

OUR APPROACH

方案构成要点

  • 01 气缸配调压阀,压合力可复现;导向柱保证压合垂直度。
  • 02 按工序增加到位检测、方向防呆与双手启动。
  • 03 热压头温度按 ±3℃、压力按 ±0.05MPa 控制,参数按工艺窗口设定并做首件验证。
获取方案与报价

SOLUTION DETAIL

适用条件

方案按板型、工艺与节拍评估,具体改善幅度需打样或试产验证。

下一步

提供板型、测试项或工序说明,工程师 24 小时内给出方案与报价方向。

FAQ

组装工艺方案常见问题

关于行业适配、交付与验证的常见问题。

01 气动工装需要多大压力的气源?

常规使用 0.4–0.6MPa 洁净干燥气源;具体压力与流量按气缸规格和压合面积计算,在方案确认时给出。

02 能否与产线 PLC 联动?

可以按客户 PLC 或安全回路要求提供启动、到位、报警等 I/O 信号,联动逻辑在设计评审时确认。

START A PROJECT

需要评估组装工艺测试方案?

提供产品类型、板型尺寸、测试要求与预计产量,我们会在 24 小时内给出方案与报价方向。

设备加工精度 ±0.05mm · 1 件起订 · 惠州本地 1 日到厂

电话 获取报价

WECHAT

微信咨询

企业微信二维码

微信号:13631923300

24 小时内响应方案与报价

或致电 136-3192-3300